- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
додому
>
Продукти > Лиття під тиском > Лиття під тиском з цинкового сплаву > Несучий пропелер підшипника, литий під тиском


Несучий пропелер підшипника, литий під тиском
Xiamen Hongyu Intelligent Technology Co.Ltd. зосереджується на дослідженні та масовому виробництві прецизійного литва під тиском. Її основний продукт — гвинтовий носій підшипника, виготовлений під тиском, — широко використовується для дронів, моделей кораблів і невеликого енергетичного обладнання. Завдяки вбудованій технології лиття під високим тиском продукт має високу структурну міцність і стабільний динамічний баланс. Ми підтримуємо індивідуальну розробку на основі креслень і надаємо повні перевірочні документи, щоб задовольнити потреби в підтримці серій вітчизняних і зарубіжних виробників енергетичного обладнання.
Надіслати запит
Опис продукту
Опис товару
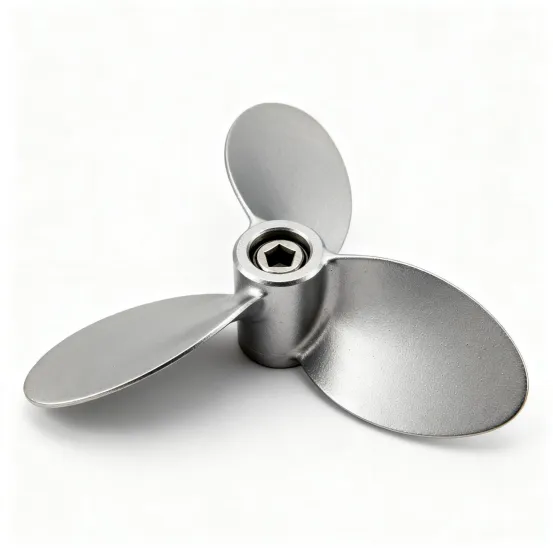
Несучий пропелер із литими підшипниками є основним компонентом силової установки в малих енергетичних системах. Сідло для кріплення підшипників і основа гвинта відлиті як єдине ціле в заготовку за допомогою лиття під високим тиском і завершено за допомогою точної механічної обробки, калібрування динамічного балансу та обробки поверхні. Порівняно зі зібраними конструкціями, інтегрований литий під тиском носійний гвинт усуває зв’язок між сідлом і корпусом гвинта, забезпечує більшу робочу співвісність і менш схильний до ослаблення та зміщення після тривалого використання. Специфікації кута нахилу леза та сидіння підшипників можна регулювати відповідно до різних вимог до вихідної потужності.
Характеристики продуктивності
1. Інтегрована структура лиття під тиском для покращеної стабільності при роботі
Підшипники несучих пропелерів витримують постійну відцентрову силу та змінні навантаження під час роботи на високій швидкості. Структурна коаксіальність безпосередньо впливає на ефективність вихідної потужності та шум при роботі. Інтегроване лиття під тиском усуває накопичення допусків під час складання, зменшуючи ризики ослаблення сідла та ексцентриситету гвинта в джерелі. Сформований одним ударом за допомогою лиття під високим тиском, продукт має щільну внутрішню структуру та більш стабільний динамічний баланс, придатний для тривалої роботи в умовах високої швидкості.
2. Варіанти матеріалів із різними специфікаціями для різноманітних сценаріїв живлення
Порівняно з традиційними рішеннями з роздільним пропелером, інтегрована конструкція лиття під тиском забезпечує кращий баланс між легкою конструкцією та міцністю конструкції. Матеріал поєднує в собі високу міцність, малу вагу та стійкість до корозії, адаптований до дронів, моделей кораблів і невеликого навігаційного обладнання. Ми підтримуємо індивідуальне налаштування кількості лопатей, монтажних отворів і розмірів посадочних місць підшипників, а також можемо інтегрувати ущільнювальні канавки та підсилювальні ребра, якщо це необхідно, щоб відповідати вимогам до складання та продуктивності різного обладнання.
3. Попередній перегляд динамічного балансу для зменшення витрат на налаштування масового виробництва
Усі структурні схеми проходять попередню інженерну оцінку, щоб передбачити потенційні проблеми, такі як деформація лиття під тиском, відхилення динамічного балансу та похибка співвісності сідла підшипників, що скорочує подальші витрати на налаштування масового виробництва на етапі проектування. Die Casting Bearing Carrier Propeller повністю враховує простір монтажу енергосистеми та робочі параметри на початковому етапі проектування. Кут леза та монтажне положення підшипників можна адаптивно регулювати відповідно до повних параметрів машини клієнта.
Параметри матеріалу Технічні характеристики
| Демонструвати | Опис параметра |
| Назва продукту | Несучий пропелер підшипника, литий під тиском |
| Основний процес | Лиття під високим тиском, точна обробка, калібрування динамічного балансу, антикорозійна обробка поверхні |
| Медичні додаткові матеріали | Алюмінієвий сплав ADC12, алюмінієвий сплав A380, цинковий сплав Zamak3 (вибір на основі рівня навантаження, вимог до швидкості та сценарію захисту від корозії) |
| Структурна форма | Інтегрований тип сидіння підшипника, що підтримує налаштування кількості лопатей, розміру монтажного отвору та специфікації положення підшипника |
| Вимоги до виконання | Тест на точність розмірів, тест на динамічний баланс, тест на твердість відповідно до загальних промислових стандартів |
| Документи на доставку | Сертифікат матеріалу, звіт про перевірку партії, доступний на вимогу |
| Сервісний режим | Налаштування ODM/OEM, масове виробництво, підтримка зразків невеликих партій |
Примітка. Вище наведено загальні довідкові параметри. Кінцеві показники залежать від креслень, затверджених замовником. Для отримання особливих вимог до швидкості та робочих умов зв’яжіться з нами заздалегідь для попередньої оцінки здійсненності процесу.
Лиття під тиском Налаштування прес-форм
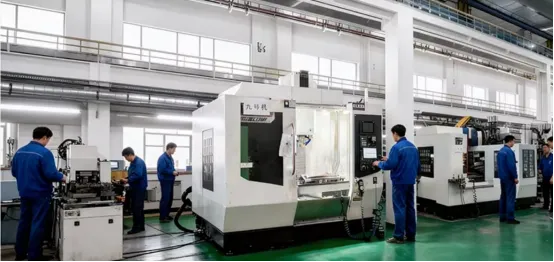
Як професійний виробник литих гвинтів під тиском, ми оптимізуємо систему литникової форми та конструкцію переливу відповідно до вимог динамічного балансу гвинта, щоб забезпечити однорідну структуру заготовки. Після формування заготовки від лиття під тиском ми послідовно виконуємо видалення задирок, точне розточування гнізда підшипників, профілювання лопаті та калібрування динамічного балансу, щоб видалити залишкові задирки та забезпечити співвісність гнізда підшипників і точність динамічного балансу гвинта. Більшість звичайних виробників лиття під тиском зосереджуються лише на зовнішніх розмірах. Що стосується гвинтів-несучів підшипників, ми надаємо більшого значення щільності внутрішньої структури та узгодженості динамічного балансу, а також беремо перевірку динамічного балансу як стандартний процес, щоб уникнути ризику вібрації від джерела виробництва.
Повноцінне управління якістю
Як допоміжний виробник підшипників у сфері точного лиття під тиском, ми встановили стандарт повного контролю якості. Ми перевіряємо марку матеріалів і зберігаємо оригінальні сертифікати матеріалів на етапі надходження, проводимо дефектоскопію зразків заготовок для лиття під тиском для перевірки внутрішніх дефектів лиття, виконуємо повнорозмірну перевірку посадочних місць підшипників після обробки, а також виконуємо калібрування динамічного балансу та перевірку зовнішнього вигляду готових виробів по черзі. Майстерня оснащена приладами для вимірювання зображення, тестерами динамічного балансу та спеціальним інструментом твердості для виконання всіх перевірок, а всі записи архівуються партіями. Окрім перевірки розмірів, ми зосереджуємось на перевірці співвісності та шорсткості поверхні підшипників, щоб усунути проблеми з заклинюванням вузлів. Ми розуміємо важливість відстеження компонентів для аудиту закордонних проектів. Усі індивідуальні проекти повинні пройти підтвердження першої статті перед початком масового виробництва.
Керівництво по вибору
На етапі вибору необхідно підтвердити область застосування, параметри потужності, монтажні розміри, характеристики підшипників і швидкість ходу. Рекомендується підбирати комплексно поєднані з вимірюваними показниками ефективності. Різне енергетичне обладнання має різні вимоги до конструкції гвинта. Мале обладнання для аерофотозйомки та огляду дуже чутливе до ваги, вимагає стабільної роботи та низького рівня шуму. Слід зосередитися на трьох основних показниках: точність динамічного балансу, ефективність тяги та постійність ваги, щоб уникнути коливань продуктивності обладнання, спричинених відмінностями окремих продуктів.
Для невеликого обладнання для аерофотозйомки та огляду застосовуються специфікації гвинтів дронів. Продукт зосереджений на легкій та малошумній конструкції. Профіль лопаті оптимізовано за допомогою динаміки рідини для забезпечення тяги при зниженні опору вітру під час бігу, що підходить для тривалої витривалості дронів. Кожна партія готової продукції калібрується по черзі за допомогою професійних тестерів динамічного балансу зі стабільною точністю, що досягає рівня G2,5. Відхилення ефективності тяги становить ≤3% при номінальній швидкості, відхилення ваги одного гвинта контролюється в межах ±0,5 г, а профіль лопаті перевіряється координатно-вимірювальною машиною, що ефективно зменшує тремтіння, викликане допуском на збірку, і покращує стабільність польоту.
Для енергетичного обладнання з великою тягою гвинти гвинтів головного повітряного гвинта, відповідні гвинти-несучі підшипників, вимагають вищої міцності конструкції та стійкості до втоми. Міцність з’єднання між лезом і гніздом підшипника є основним показником, а також слід враховувати довготривалу роботу на високій швидкості. Конструкція проходить 10^7 циклів моделювання втомного випробування змінним навантаженням без тріщин і остаточної деформації. Однорідність товщини стінки заготовок для лиття під тиском контролюється в межах ±0,05 мм. Серійний відбір проб перевіряє внутрішню пористість за допомогою рентгенівської дефектоскопії з показниками, нижчими за загальні промислові стандарти. Такі вироби зазвичай підходять до підшипників більшого розміру. Ми можемо оптимізувати локальну товщину стінки та розташування ребер підсилення гнізда підшипників відповідно до рівнів навантаження, щоб забезпечити довгострокову надійність роботи в умовах високого навантаження.
Опис конструкції сідла підшипників
Конструкція гнізда підшипників є основою адаптивності продукту, яка безпосередньо визначає точність встановлення підшипників, стабільність роботи та загальний термін служби. Технологія обробки та стандарти перевірки узгоджуються на етапі проектування, щоб забезпечити контрольовану точність готового продукту. Стандартні позиції кріплення підшипників лиття під тиском сумісні зі звичайними радіальними кульковими підшипниками. Монтажна опорна поверхня оброблена прецизійною обробкою. Усі внутрішні отвори сідла підшипників обробляються прецизійним розточуванням один за одним. Після завершення коаксіальність перевіряється за допомогою координатно-вимірювальної машини з допуском, який стабільно контролюється в межах φ0,02 мм. Площинність опорної поверхні для кріплення становить ≤0,015 мм, а шорсткість поверхні Ra≤0,8 мкм, що може повністю відповідати зовнішньому кільцю підшипника та зменшити ексцентричний знос і ненормальний шум під час роботи на високій швидкості.
Стандартний допуск на установку підшипника суворо дотримується відповідно до галузевих стандартів ISO, за замовчуванням із посадкою основи отвору. Ступінь допуску та структуру ущільнювальної канавки також можна регулювати відповідно до потреб для адаптації до різних рівнів захисту та умов роботи, відповідаючи спеціальним вимогам до складання, таким як захист від пилу та води. Для сценаріїв високої швидкості та великого навантаження ми можемо налаштувати зону допуску внутрішнього отвору та перешкоди, щоб уникнути ковзання зовнішнього кільця під час роботи підшипника.
Опис адаптації до обслуговування
Підшипники є зношуваними частинами в системах живлення. Зручність демонтажу безпосередньо впливає на витрати на експлуатацію та обслуговування обладнання та ефективність усунення несправностей. Ми повністю враховуємо можливість адаптації інструментів у сценаріях обслуговування терміналів на етапі проектування продукту, і для планового обслуговування не потрібні спеціальні інструменти. Для щоденного обслуговування конструкція гнізда підшипників сумісна з загальними інструментами для розбирання знімача підшипників. Стандартний крок напруги зарезервований на зовнішньому кільці підшипника. Зусилля рівномірне під час розбирання і не подряпає внутрішній отвір гнізда підшипника та опорну поверхню для кріплення. Після 500 циклів імітаційного випробування розбирання ступінь збереження точності внутрішнього отвору гнізда підшипника та контрольної поверхні становить ≥98%. Не буде незворотного зниження точності через регулярне розбирання, що ефективно захищає точність основи корпусу та подовжує загальний термін служби продукту.
Для сценаріїв силового обладнання коліс і силових агрегатів, встановлених на транспортному засобі, монтажна конструкція продукту також сумісна з робочим простором знімача колісних підшипників. Навколо монтажного фланця зберігається достатній запас для операції розбирання, що адаптується до відстані відкриття губок і ходу звичайних знімачів підшипників автомобіля. Технічне обслуговування може бути виконане без додаткових конструктивних змін, що відповідає вимогам щоденного технічного обслуговування та розбирання силових агрегатів, встановлених на транспортному засобі.
Індивідуальний процес доставки
1. Отримання даних: отримуйте 2D-креслення, 3D-моделі або фізичні зразки від клієнтів і збирайте інформацію про проект, таку як вимоги до матеріалів, показники потужності та кількість закупівлі
2. Оцінка процесу: оцінка можливостей лиття під тиском, визначення потенційних ризиків, таких як проблеми з динамічним балансом, і надання попередніх рішень і цінових пропозицій
3. Mold RD: налаштуйте форми для лиття під тиском для відповідних продуктів, завершіть налагодження та оптимізацію пробної форми
4. Пробне виробництво зразків: виготовте першу партію зразків, завершіть випробування продуктивності розмірів і динамічного балансу та надішліть клієнтам для підтвердження
5. Масове виробництво: початок масового виробництва після підтвердження зразка, впровадження повного контролю якості
6. Перевірка доставки: завершіть остаточну перевірку, упакуйте за потреби, організуйте логістичне транспортування та одночасно доставте відповідні документи перевірки
Чому обирають нас?
У нас є незалежні майстерні з обробки форм і цехи з виробництва лиття під тиском. Усі основні процеси від RD прес-форми, формування лиття під тиском, точної механічної обробки до перевірки готової продукції виконуються власними силами без стороннього підряду, що забезпечує стабільний контроль циклу доставки та постійну якість. Наша команда має багаторічний досвід у проектах лиття під тиском енергетичного обладнання та знайома зі стандартами аудиту ланцюга постачання за кордоном. Отримавши креслення, ми проводимо аналіз симуляції лиття під тиском, щоб завчасно визначити виробничі ризики, такі як усадкові порожнини, деформація та відхилення динамічного балансу, і одночасно надаємо рішення щодо оптимізації конструкції.
Завдяки можливостям повноцінного управління виробництвом, наш основний продукт Литий підшипник Carrier Propeller підходить для різноманітних зарубіжних проектів налаштування енергетичного обладнання. Ми підтримуємо вибірку невеликих партій і великомасштабне замовлення. Ласкаво просимо надіслати малюнки для оцінки проекту та створення прототипу.
FAQ
Яка обробка поверхні доступна для цього несучого гвинта?
Пасивація, піскоструминна обробка, анодування та порошкове покриття, вибираються відповідно до потреб антикорозійної та зносостійкої роботи.
До яких стандартних розмірів підшипників підходить виріб?
Стандарт для радіальних кулькових підшипників серій 60 і 62, розмір отвору налаштовується відповідно до конкретної моделі підшипника.
Чи можна налаштувати кількість, кут і профіль леза?
Так, доступні 2–4 лопаті, які регулюються за вимогами до тяги, швидкості та шуму.
Чи можете ви надати спеціальні звіти про випробування, як-от тест із сольовим туманом?
Так, доступні звіти про сольовий туман, довговічність і ефективність тяги з даними про відстеження партії.
Яка вартість форми та час виготовлення зразка для нового інструменту?
15–20 днів для стандартних конструкцій. Вартість форми залежить від складності, повертається для великих замовлень.
Чи підтримуєте ви нейтральну чи індивідуальну фірмову упаковку?
Так, доступна як нейтральна упаковка без бренду, так і спеціальна фірмова упаковка.
Які способи доставки та умови торгівлі ви підтримуєте?
Доступні EXW, FOB, CIF. Морські перевезення, повітряні перевезення, міжнародні експреси, прийняти номінованого експедитора.
Які переваги мають литі гвинти перед гвинтами, виготовленими під тиском?
Вища міцність, краща стійкість до деформації та тепла, більш стабільний динамічний баланс на високій швидкості, довший термін служби.
Чи можемо ми спочатку отримати зразки для тестування на борту?
Так, стандартні зразки або спеціальні прототипи доступні для тестування перед масовим виробництвом.
Пов'язана категорія
Лиття під тиском алюмінію
Лиття під тиском з цинкового сплаву
Лиття під тиском у холодній камері
Лиття під тиском у гарячій камері
Надіслати запит
Будь ласка, надішліть свій запит у формі нижче. Ми відповімо вам протягом 24 годин.